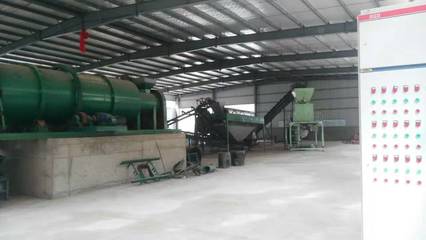
轧钢设备用辅助设备与棒线材生产线 轧辊及二辊、三辊轧钢机的协同配置
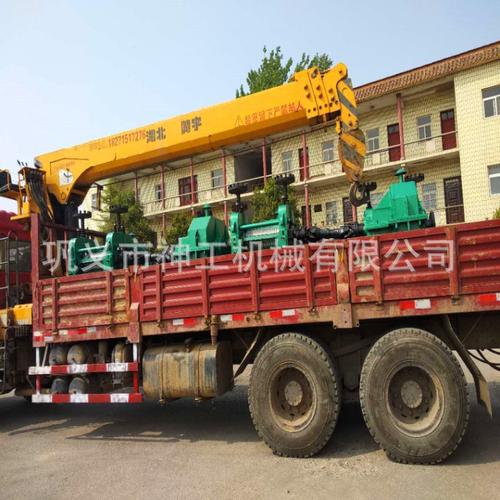
在冶金轧制领域,轧钢设备的选型与配套直接决定了生产线的产量、成材率和运行稳定性。对于棒线材生产线而言,除轧机本体外,轧钢设备用辅助设备的合理配置尤为关键,它们与轧辊、二辊及三辊轧钢机共同构成完整的轧制系统。本文围绕厂家供应的成套设备,梳理棒线材生产线中辅助设备与轧机主体的协同关系。
一、棒线材生产线的整体构成
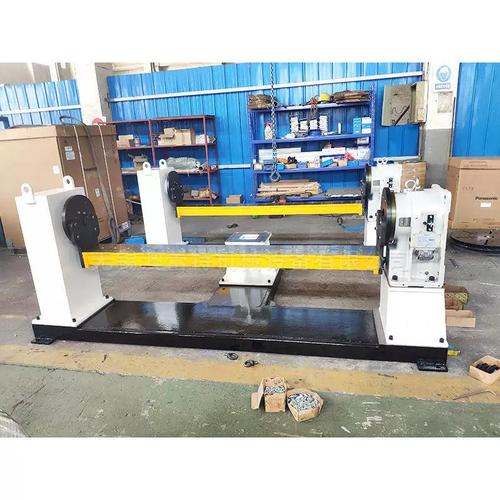
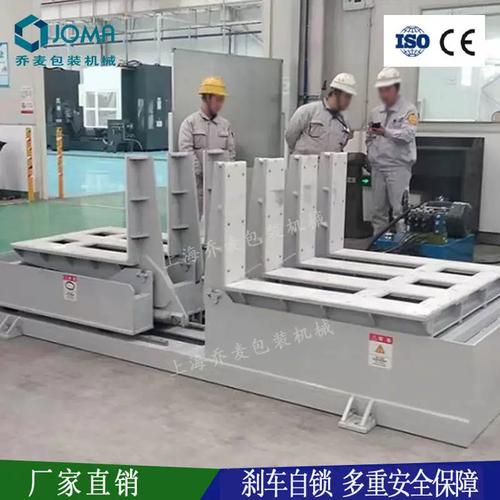
棒线材生产线通常由加热炉、粗轧机组、中轧机组、精轧机组、飞剪、冷床、集卷或打捆收集区等组成。其中,轧钢设备用辅助设备贯穿全线,包括推钢机、出钢机、输送辊道、移钢机、翻钢机、剪切机、导卫装置、活套器、控冷装置以及各类液压与润滑系统。这些辅助设备虽不直接参与金属变形,却承担着物料输送、位置调整、温度控制和节奏协调等关键职能,直接影响轧线的小时产量与产品尺寸精度。
二、轧辊在棒线材轧制中的作用
轧辊是轧钢机直接接触轧件的核心工具,其孔型设计、材质选择和冷却方式决定了成品棒的尺寸精度、表面质量和轧辊使用寿命。棒线材生产线常用的轧辊包括粗轧用的大规格铸钢轧辊、中精轧用的高镍铬无限冷硬铸铁轧辊以及精轧用硬质合金辊环。厂家在供应轧辊时,需根据轧机布置、压下制度和轧制速度匹配辊面硬度与辊颈强度,并根据二辊或三辊轧机的不同受力特点调整辊身结构。轧辊与辅助设备中的导卫、冷却水管和换辊装置需协同设计,以减少换辊停机时间,提升作业率。
三、二辊轧钢机与三辊轧钢机的配置特点
二辊轧钢机结构简单、维护方便,广泛应用于棒线材生产线的粗轧和中轧机组。其上下两个轧辊同向旋转或可逆旋转,适合较大压下量的开坯与延伸轧制,配套辅助设备以推床、翻钢机和前后辊道为主,用于轧件咬入和翻钢。三辊轧钢机则在粗轧阶段具有独特优势,通过三个轧辊的交错布置可实现往复轧制而无需轧件倒向,适用于中小型钢坯的开坯生产;其配套的升降台、咬入辊和导板装置相对复杂,需要厂家在设备供应中提供成套的机械与电控方案。二辊与三辊轧机的选型,往往由坯料断面、产品规格和投资规模共同决定,辅助设备则需按轧机节奏进行物流与剪切能力的匹配。
四、辅助设备选型与供应的注意事项
厂家在供应轧钢设备用辅助设备时,建议重点关注三方面:一是辅助设备与轧机主体的产能匹配,避免剪切机或冷床成为瓶颈;二是辊道传动方式与轧制速度的协调,减少轧件表面划伤;三是液压、润滑和控冷系统的可靠性设计,尤其在高节奏棒线材生产中,此类系统的故障停机影响显著。应要求供应商提供轧辊与附件(如轴承座、接手、导卫)的统一接口与备件清单,便于后续维护。
轧钢设备用辅助设备、轧辊以及二辊和三辊轧钢机构成了一个相互依存的棒线材生产系统。设备厂家在供应成套装备时,应从工艺联动角度统筹配置,使辅助设备的输送、调整功能与轧机主体、轧辊孔型形成高效衔接,最终在产能、产品质量与运行成本之间取得平衡。
如若转载,请注明出处:http://www.lffmslg.com/product/23.html
更新时间:2026-11-01 04:30:09