机器人配套焊接辅助设备 双工位变位机自动焊接机器人工作站全解析
引言
在工业自动化快速发展的今天,自动焊接机器人工作站已成为制造企业提升焊接效率与质量的核心装备。机器人本体并非孤立运行,其效能的充分发挥高度依赖于配套辅助设备。其中,变位机作为关键的焊接辅助设备,尤其是双工位变位机,与焊接机器人协同工作,可显著提升工作站的柔性与生产效率。本文将围绕供应机器人配套焊接辅助设备、自动焊接机器人工作站及双工位变位机,系统阐述其技术特点、应用价值与选型要点。
一、自动焊接机器人工作站概述
自动焊接机器人工作站是以工业机器人为核心,集成焊接电源、送丝系统、变位机、工装夹具及安全防护设施的一体化焊接作业单元。工作站通过机器人示教编程或离线编程,实现对焊缝轨迹的精准控制,适用于二保焊、氩弧焊、激光焊等多种焊接工艺。相比传统人工焊接,自动焊接工作站具有焊缝一致性高、生产节拍稳定、劳动强度低等显著优势。
一个完整的工作站通常包含以下组成部分:
- 焊接机器人本体及控制柜
- 焊接电源与送丝机构
- 焊接变位机(单工位或双工位)
- 工装夹具系统
- 烟尘净化与安全防护装置
- 系统集成控制系统
其中,变位机作为直接参与工件定位与姿态调整的辅助设备,对工作站的焊接可达性、节拍效率及焊缝质量起着决定性作用。
二、双工位变位机:提升效率的关键辅助设备
2.1 双工位变位机的工作原理
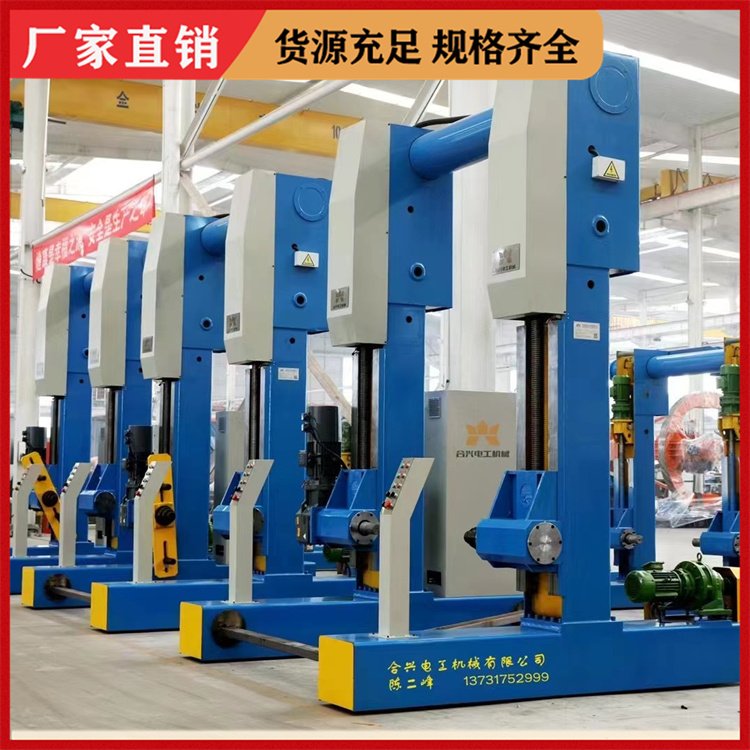
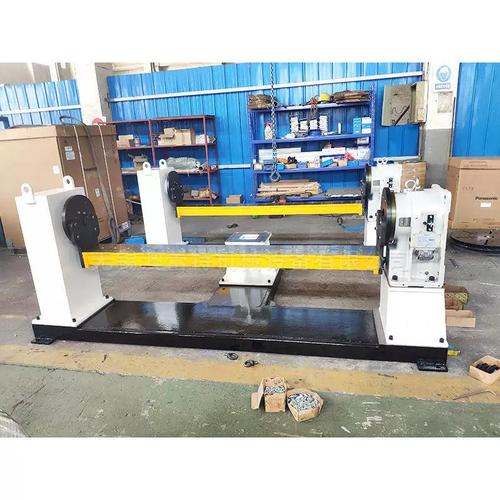
双工位变位机采用两个独立或联动的工位设计,通常呈180°对称布置。当一个工位处于焊接作业区时,另一个工位处于装卸区,操作人员可在机器人焊接当前工件的完成另一工件的装夹与卸载。这种“焊接—装卸”并行的工作模式,大幅减少了机器人等待时间,提高了设备利用率。
2.2 双工位变位机的核心优势
- 提升生产效率:双工位交替作业可将辅助时间与焊接时间重叠,设备综合利用率可提升30%以上,尤其适合中小型工件的批量焊接。
- 保证焊缝质量一致性:变位机可精确翻转和旋转工件,使焊缝始终处于最佳焊接位置(平焊或船形焊),降低操作难度,提升焊缝成型质量。
- 降低劳动强度:操作人员无需进入焊接区域,在安全装卸区完成上下料,减少弧光与烟尘危害。
- 增强工作站柔性:双工位可配置不同夹具,适应多品种、小批量生产需求,通过快速换装实现柔性切换。
- 节约占地面积:一体化双工位设计相比两套单工位方案,结构紧凑,空间利用率更高。
2.3 常见双工位变位机类型
- 翻转式双工位变位机:两工位绕水平轴翻转交替,适用于法兰、盘类零件。
- 回转式双工位变位机:两工位绕垂直轴旋转交替,适用于箱体、支架类零件。
- L型双工位变位机:结合翻转与回转功能,适用于复杂空间焊缝。
- 三轴/多轴双工位变位机:可实现多角度复合运动,满足机器人协同焊接需求。
三、焊接辅助设备的系统集成要点
变位机作为辅助设备,需与焊接机器人工作站实现良好的系统集成。在供应与选型时,应重点关注以下方面:
- 通讯与联动控制:变位机控制系统需与机器人控制器实现信号交互,支持外部轴联动或时序互锁,确保变位机翻转与机器人焊接动作协调一致。
- 重复定位精度:变位机回转与翻转的重复定位精度一般应达到±0.05mm~±0.1mm,以满足精密焊接要求。
- 承载能力匹配:根据工件重量与重心位置选择变位机额定负载,并留有一定的安全余量。
- 工装夹具兼容性:双工位变位机须配合快速换装夹具,实现不同产品的快速切换,提升柔性生产能力。
- 安全防护:配置安全光栅、联锁装置与防护围栏,确保装卸区与焊接区隔离,保障操作安全。
四、应用场景与选型建议
双工位变位机自动焊接机器人工作站广泛应用于汽车零部件、工程机械、金属家具、压力容器、健身器材、仓储货架等行业的批量焊接生产。
选型时建议重点评估以下因素:
- 工件尺寸与重量范围
- 焊缝类型与焊接工艺要求
- 生产节拍目标与批量规模
- 工件换型频率与柔性需求
- 车间布局与安全规范
对于多品种、中小批量生产,宜选择可快速换装夹具的双工位变位机工作站;对于单一品种大批量生产,则应优化工位切换时序,追求最短节拍。
五、
供应机器人配套焊接辅助设备是构建高效自动焊接机器人工作站的重要环节。双工位变位机凭借其并行作业机制,在提升焊接效率、保证焊缝质量、降低劳动强度与增强生产柔性方面展现出显著价值。合理的设备选型与系统集成,能够帮助企业最大化发挥焊接机器人的投资效益,推动焊接生产向智能化、柔性化方向持续升级。在实施过程中,应重视供应商的集成能力与售后技术支持,确保工作站长期稳定运行。
如若转载,请注明出处:http://www.lffmslg.com/product/41.html
更新时间:2026-11-01 13:33:35